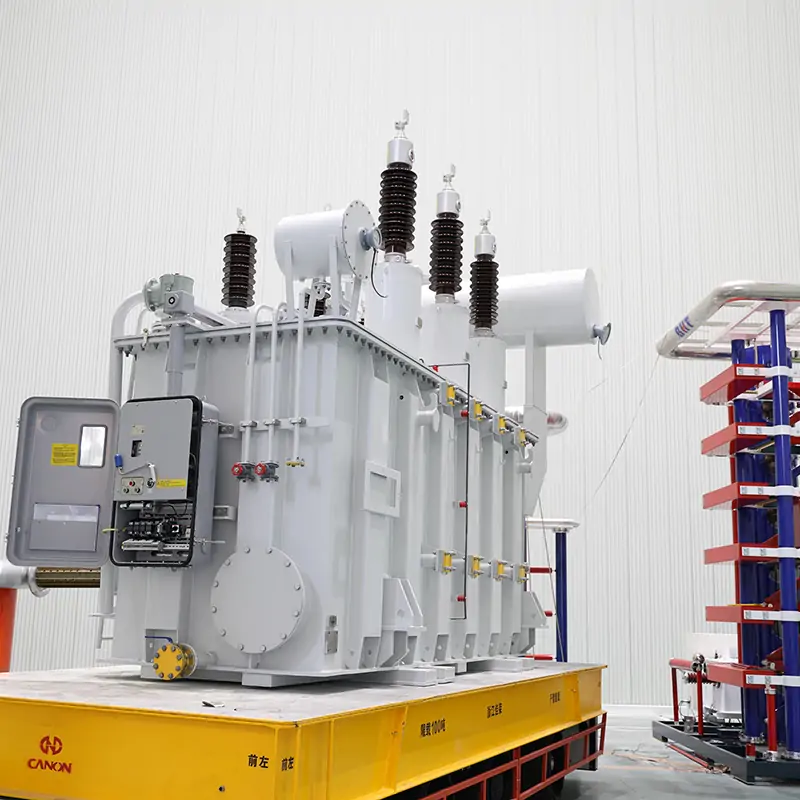
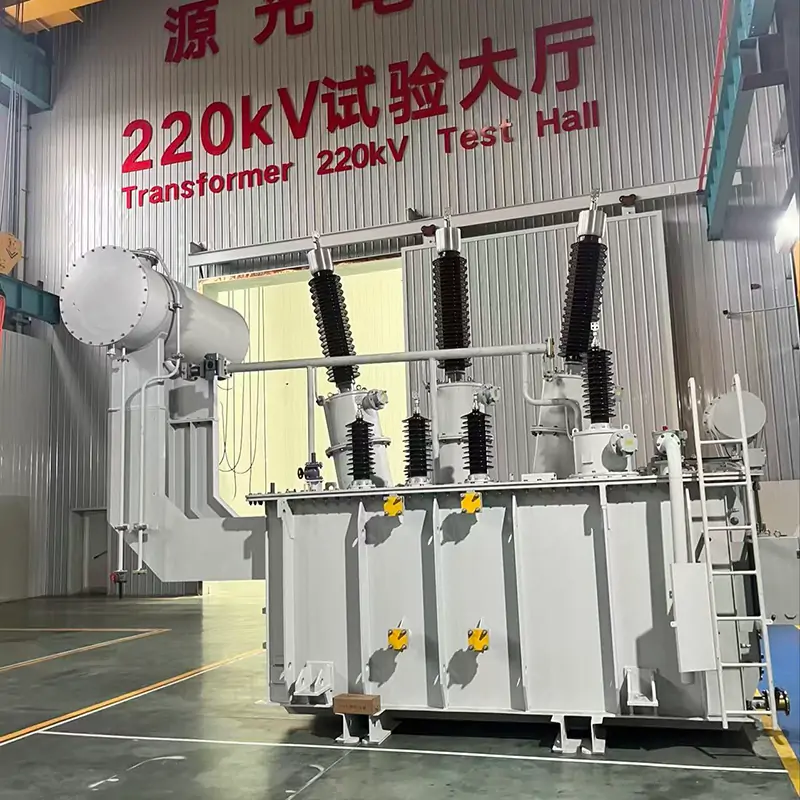
SZ-2500/115kV — Hochspannungstransformator für kleine Lasten
Problem
Nach Infrastrukturschäden in Teilen der Ukraine benötigten viele kleine Fabriken eine schnelle und zuverlässige Stromversorgung. Die Standorte hatten einen geringen lokalen Stromverbrauch, aber nur Hochspannungsleitungen mit 110–115 kV in der Nähe. Der Bau herkömmlicher Umspannwerke oder umfangreiche Tiefbauarbeiten hätten die Wiederinbetriebnahme verzögert und die Kosten erhöht.
Lösung
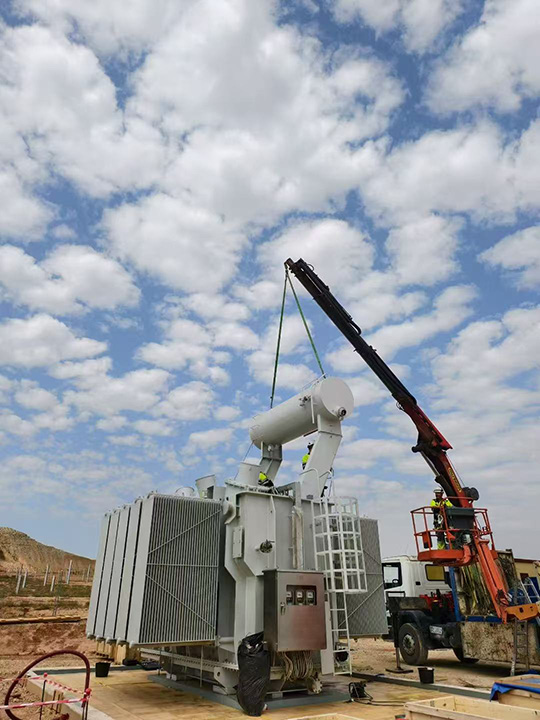
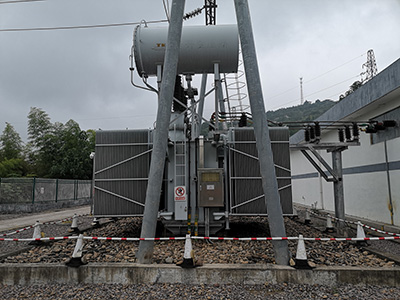
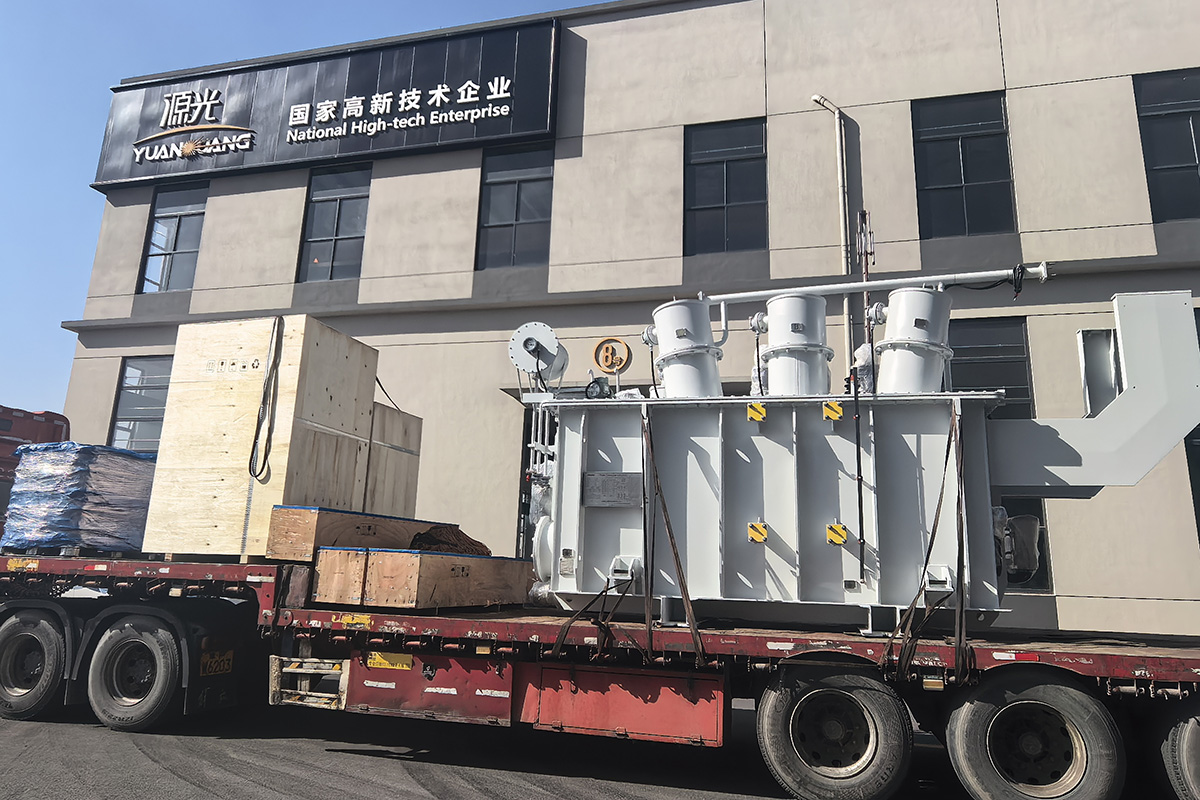
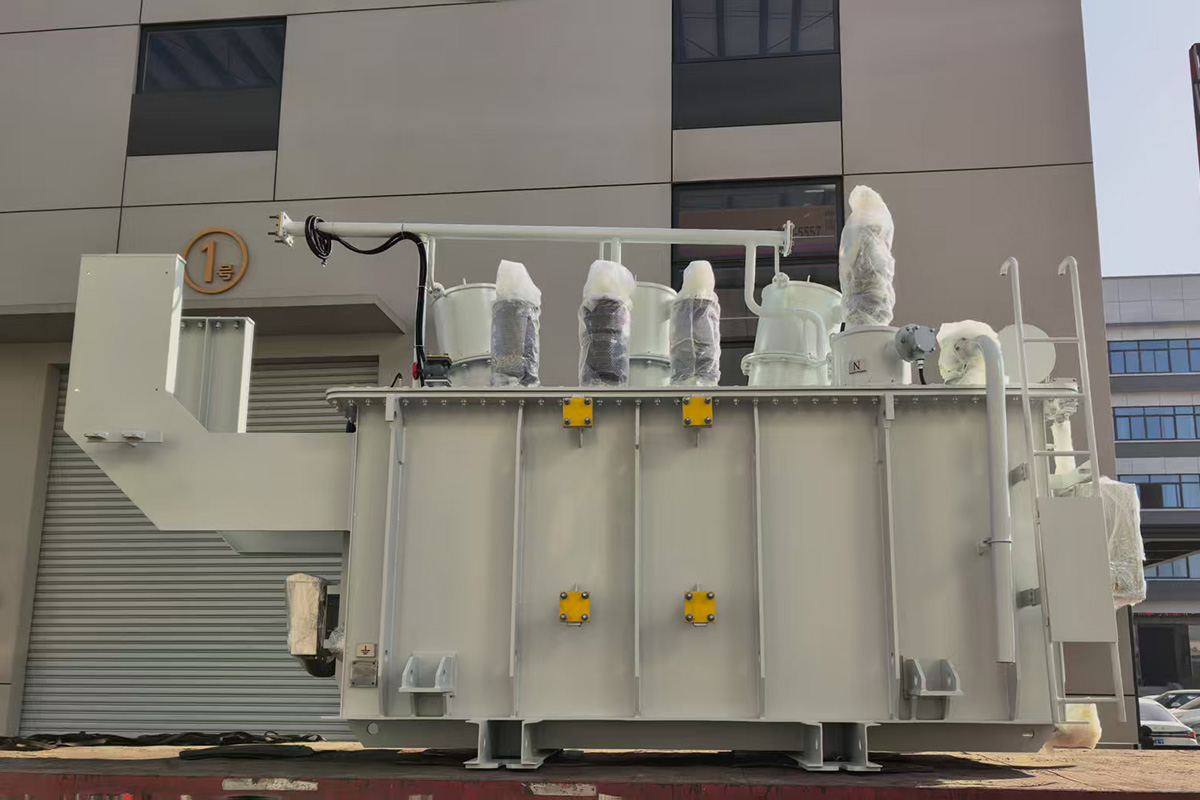
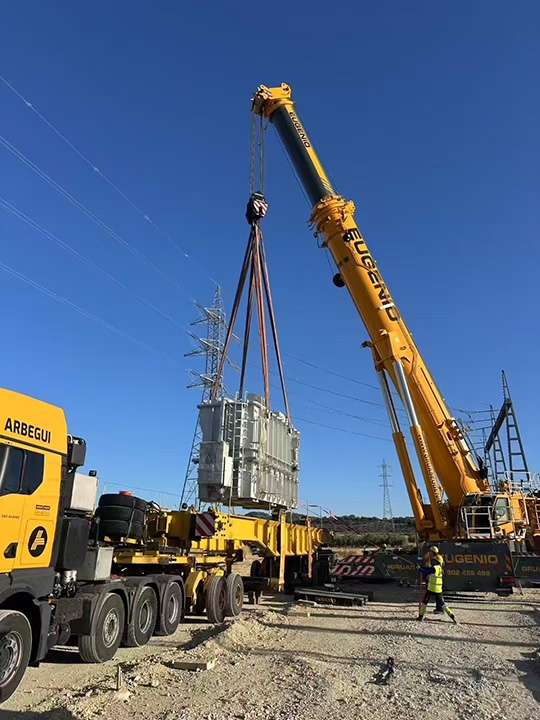
Wir lieferten SZ-2500/110-kV-Einheiten, die für den direkten 110-kV-Anschluss konfiguriert waren. Präzisions-Kupferwicklung, Vakuumtrocknung und VPI gewährleisteten die Zuverlässigkeit der Isolation. Die kompakte, auf einem Rahmen montierte Bauweise und die zertifizierten Hebeösen reduzierten den Transport- und Fundamentaufwand. Die Werksabnahmeprüfungen (FAT) wurden begleitet, und die Inbetriebnahme erfolgte nach einem modularen Plan, um die Bereitstellung zu beschleunigen.
Ergebnis
Dank zuverlässiger Hochspannungsversorgung konnten die Fabriken die Produktion schneller wieder aufnehmen. Die SZ-Lösung reduzierte den Aufwand für Bauarbeiten und Logistik und bot gleichzeitig geringere Betriebsverluste im Vergleich zu herkömmlichen Transformatoren.
Wichtigste Vorteile
Präzise Wicklung und enge Luftspalte – reduziert Streufluss und Rauschen; verbessert die Kurzschlussfestigkeit.
VPI + Vakuumtrocknung – werkseitige Imprägnierung und Trocknung für überlegene Isolationsstabilität und Haltbarkeit.
Bewährte OLTC- und Überwachungsfunktionen – mechanische Lebensdauer der OLTC ≥ 500.000 Zyklen; eingebaute Hochspannungs-Stromwandler und optionale Online-Überwachung für vorausschauende Wartung.
| Nennleistung | 2500 kVA |
| Nennspannung (Hoch-/Niederspannung) | 110 kV / 0,415 kV |
| Vektorgruppe | YNd11 |
| Kühlung | ONAN (ONAF optional) |
| Wickelmaterial | Kupfer |
| Gewicht des aktiven Teils | 5.000 kg |
| Ölgewicht | 7.950 kg |
| Tank und Armaturen | 8.000 kg |
| Gesamtgewicht | 20.950 kg |
| Versandgewicht | 15.500 kg |
| Temperaturanstieg (Oberöl / Wasser) | 55 K / 65 K (typ.) |
| OLTC | Motorbetrieben; mechanische Lebensdauer ≥ 500.000 Zyklen; elektrische Lebensdauer ≥ 100.000 Zyklen (siehe TDS) |
| Hochspannungs-Stromwandler | pro GA (Beispielverhältnisse und Genauigkeit werden in GA angezeigt) |
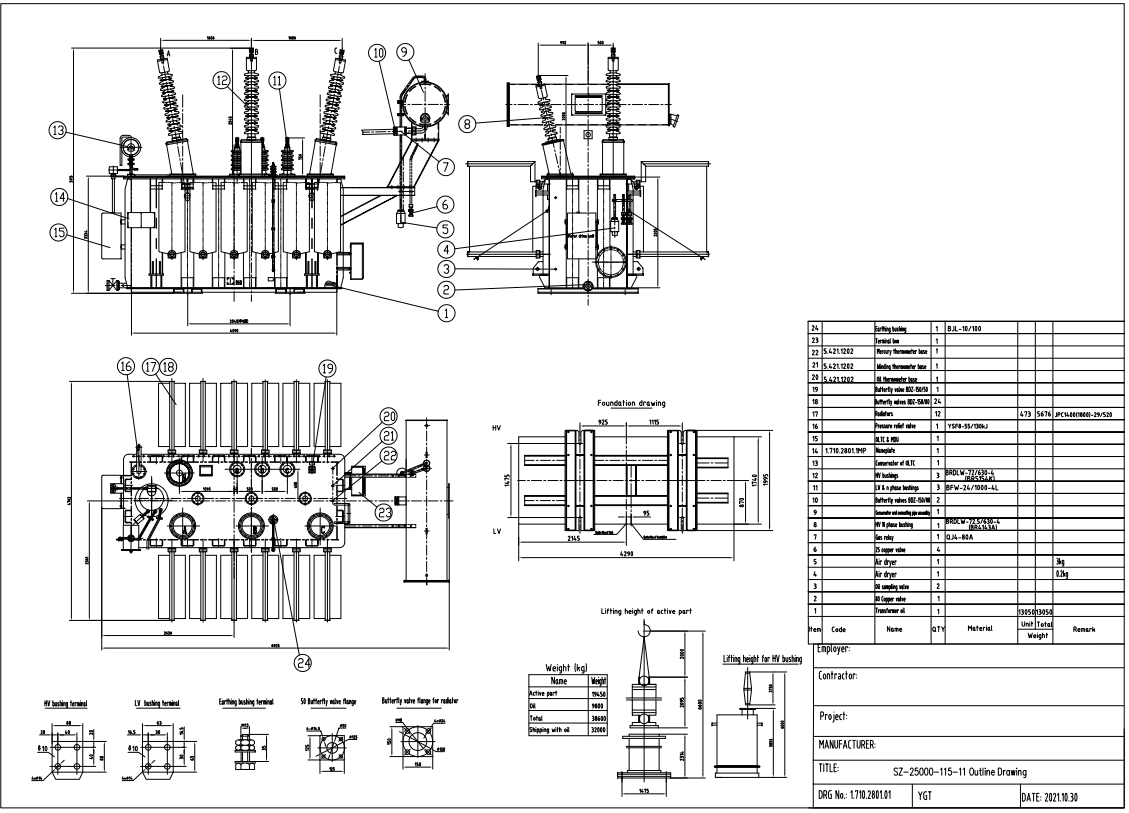
Vollständige technische Tabelle und Zeichnung
Kern & Wicklung
Designphilosophie
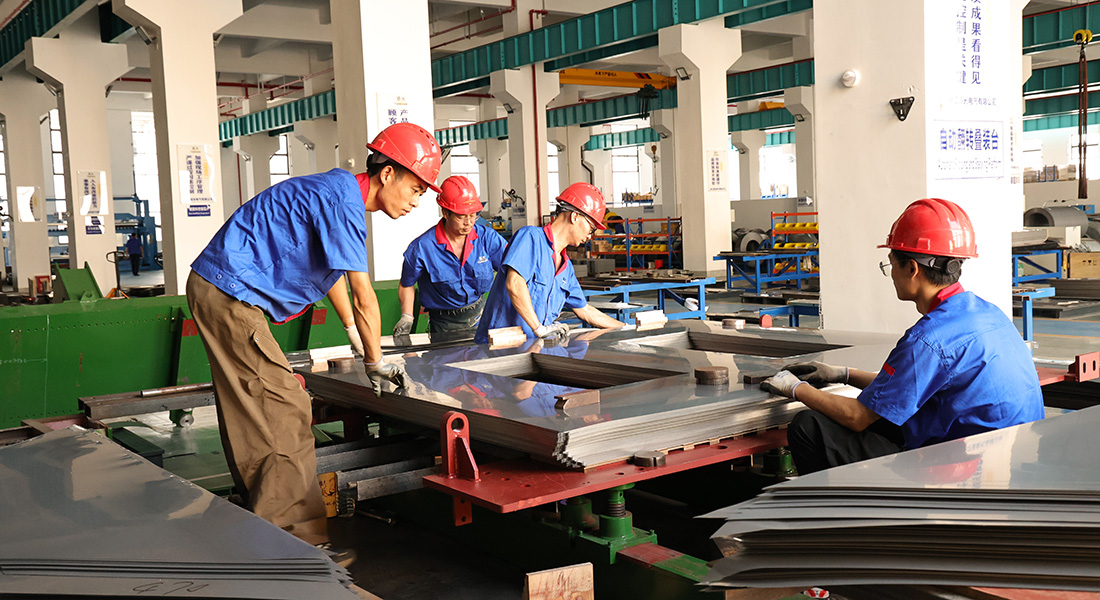
Die SZ-2500/110kV verwendet einen verlustarmen, hochpräzisen Magnetkern und eine präzise Wicklungsstrategie, um Leerlaufverluste und Streufluss zu minimieren. Der Kern besteht aus hochwertigem, kaltgewalztem, kornorientiertem Elektrostahl (CRGO) mit kontrollierter Blechdicke und einer Stufen-Überlappungsverbindung zur Reduzierung von Luftspaltstreuung und Magnetostriktionsrauschen.
Kernkonstruktion
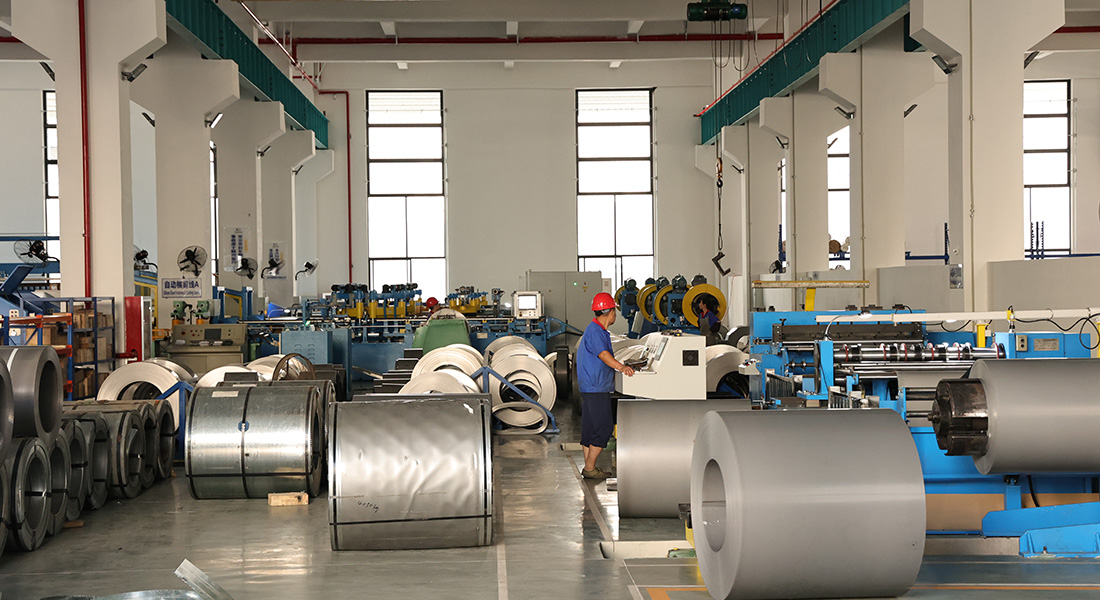
Material: Hochwertiger CRGO-Stahl, geglüht und spannungsarm geglüht.
Laminierung: Optimierte Laminierungsdicke und Kantenbearbeitung zur Minimierung von Wirbelstrom- und Zwischenlagenverlusten.
Stufenüberlappungsverbindung: Stufenüberlappungsverbindungen an den Verbindungsstellen der Gliedmaßen reduzieren die Flusskonzentration und das hörbare Geräusch und verbessern gleichzeitig die Flusskontinuität.
Kernklemmung und Isolierung: Die Kernklemmung ist so ausgelegt, dass die mechanische Integrität auch bei Kurzschlusskräften erhalten bleibt; zwischen den Lagen befindliche Isolierschichten und Lack verhindern Kern-Kreisströme.
Wickeltechnologie
Leiter: Elektrolytkupferleiter (Standard). Aluminium auf Anfrage erhältlich.
Geometrie: Enge Spulengeometrie, hohe Windungszahl auf der HV-Seite bei relativ kleinem Leiterdurchmesser – entwickelt für Anwendungen mit geringer Kapazität/hoher Spannung, um die Isolationsanforderungen in kompakten Gehäusen zu erfüllen.
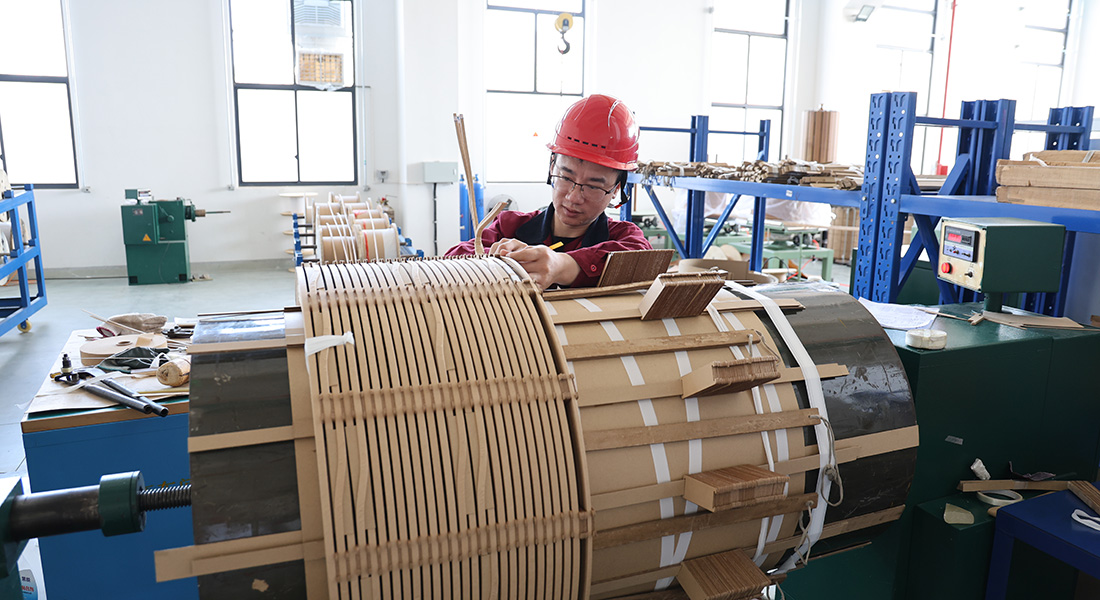
Umreifung und Verstärkung: Jede Spule wird mechanisch umreift und verstärkt, um den mechanischen Kurzschlussspannungen standzuhalten; radiale und axiale Verstärkungsmethoden werden bei Bedarf eingesetzt.
Dämmsystem: Mehrschichtige Pressspan-/Papier- und Lacksysteme; typische Dämmklasse: Klasse F (mit optionalem Upgrade auf Klasse H) — endgültige Auswahl gemäß TDS.
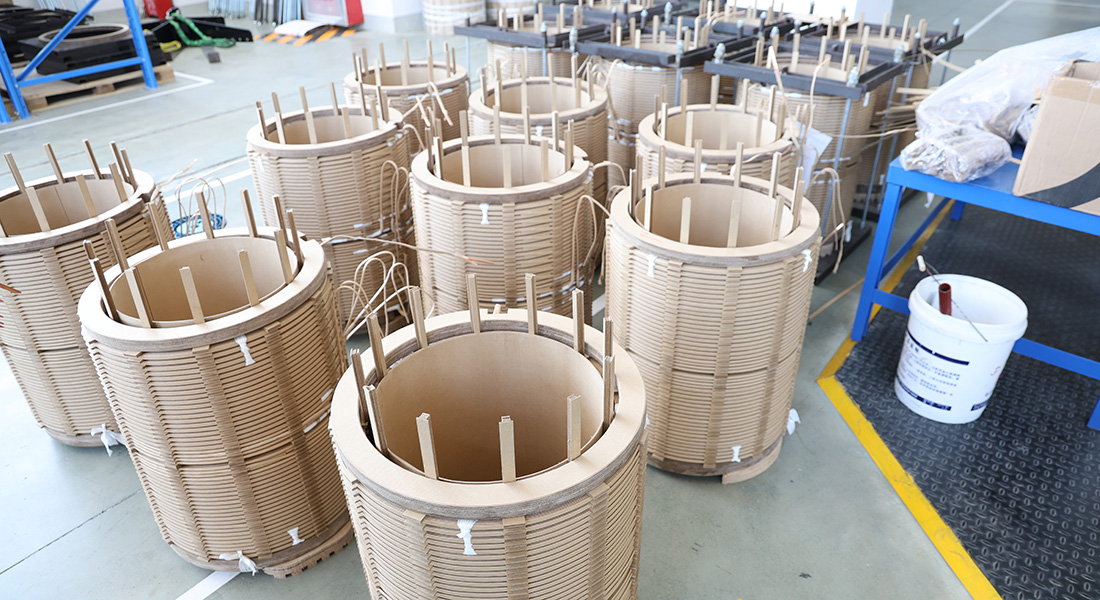
VPI & Aushärtung: Die Spulen werden einer Vakuumtrocknung und Vakuumdruckimprägnierung (VPI) unterzogen, um ein vollständiges Eindringen des Lacks zu gewährleisten, eingeschlossene Feuchtigkeit zu entfernen und eine mechanische Verbindung für eine lange Lebensdauer sicherzustellen.
Qualitätskontrollen: Wicklungsspannung, Spulengeometrie und Klemmabmessungen werden anhand von Vorlagen überprüft; Spulenbalance und Windungszahl werden vor der Imprägnierung verifiziert.
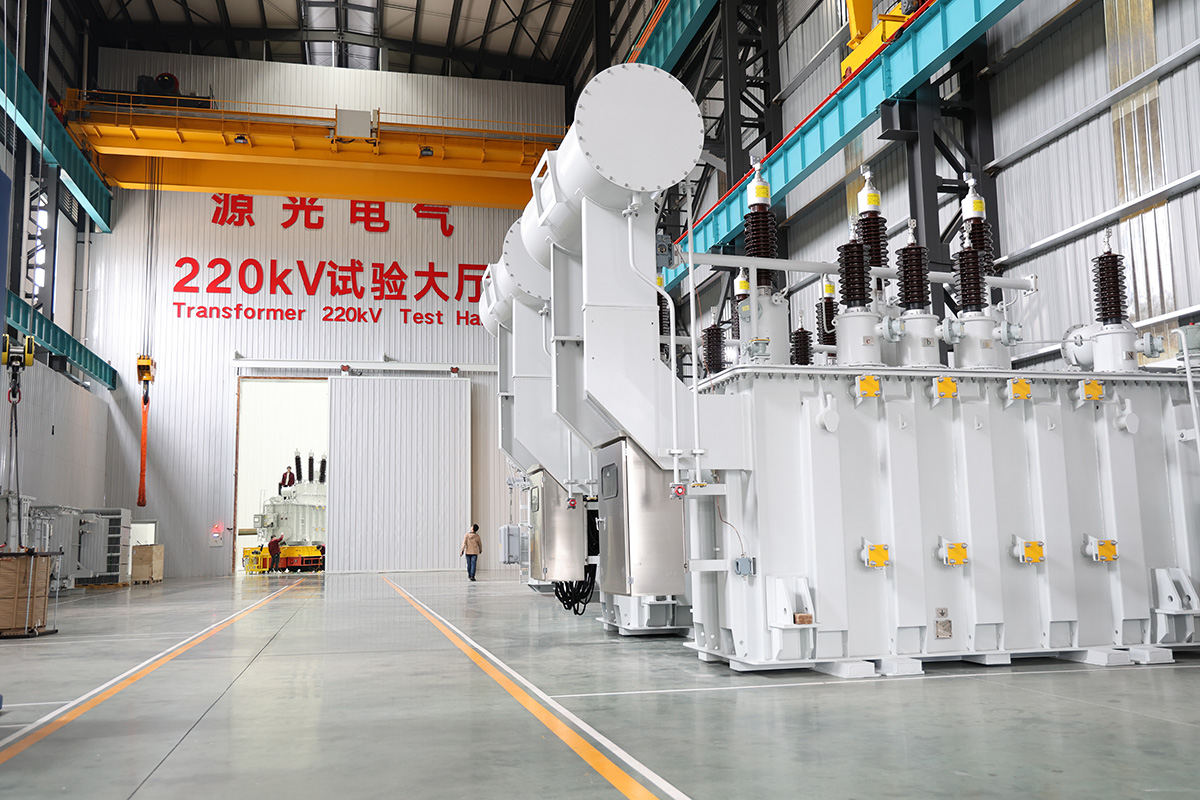
Fertigung & FAT (mit Galerie)
Fertigung & FAT (detailliert mit Galerie)
Fertigungsübersicht – rückverfolgbar, wiederholbar
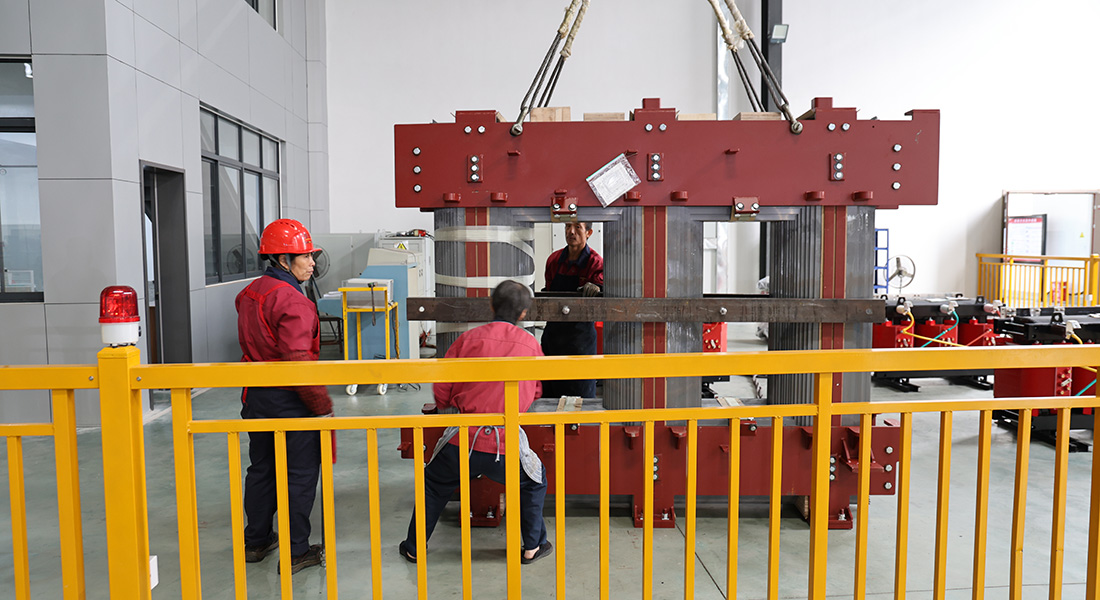
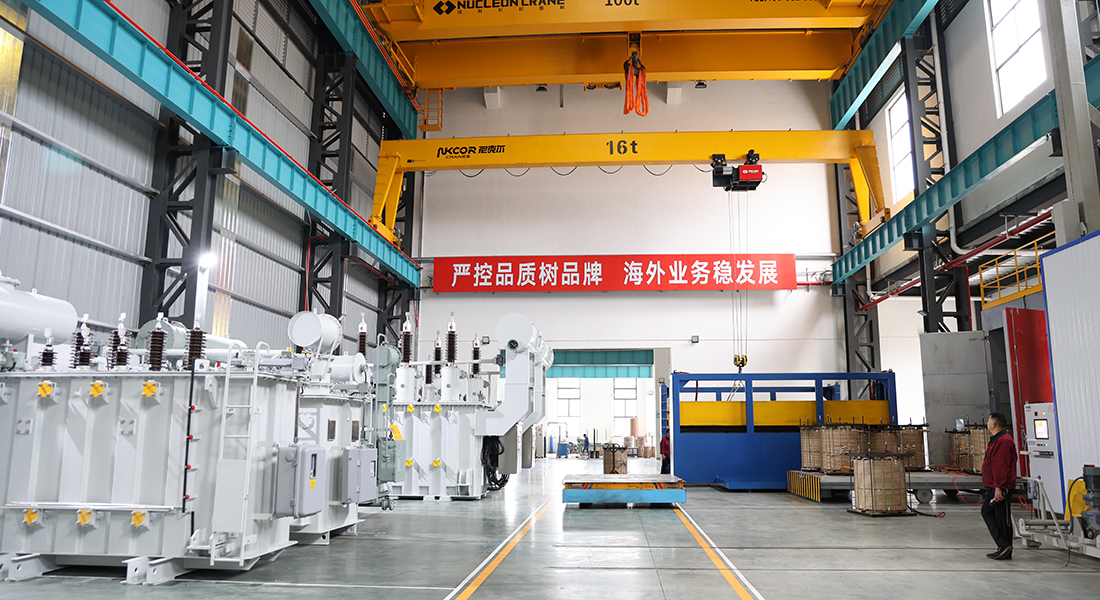
Die Fertigungslinie der SZ-Serie ist auf Rückverfolgbarkeit und Wiederholbarkeit ausgelegt. Wichtige Produktionsschritte werden für jede Einheit dokumentiert und protokolliert, um eine gleichbleibende Leistung vom Kern bis zur Endprüfung zu gewährleisten.
Typischer Fertigungsablauf
Kernbearbeitung – Laminierung, Stapeln von Kernschenkeln und Joch, Stufen- und Überlappungsmontage, Glühen.
Wickeln – automatische Wickelmaschinen, kontrollierte Spannung, Spulenformung und Isolationsapplikation.
Vakuumtrocknung – die Spulen werden unter Vakuum getrocknet, um die Restfeuchte auf den Zielwert in ppm zu reduzieren.
Vakuumdruckimprägnierung (VPI) – dreistufige Imprägnierung mit kontrolliertem Harz-/Temperaturzyklus und Vakuum-/Druckprofil.
Montage – Kernmontage, Spuleneinführung, Abstützung, Tankmontage und Schweißen, Installation von Buchsen/Stromwandlern/Lastreglern und Hilfseinrichtungen.
Ölhandhabung – Vakuum-Entgasung und Filtration, kontrollierte Ölabfüllung, Probenahme gemäß IEC 60296.
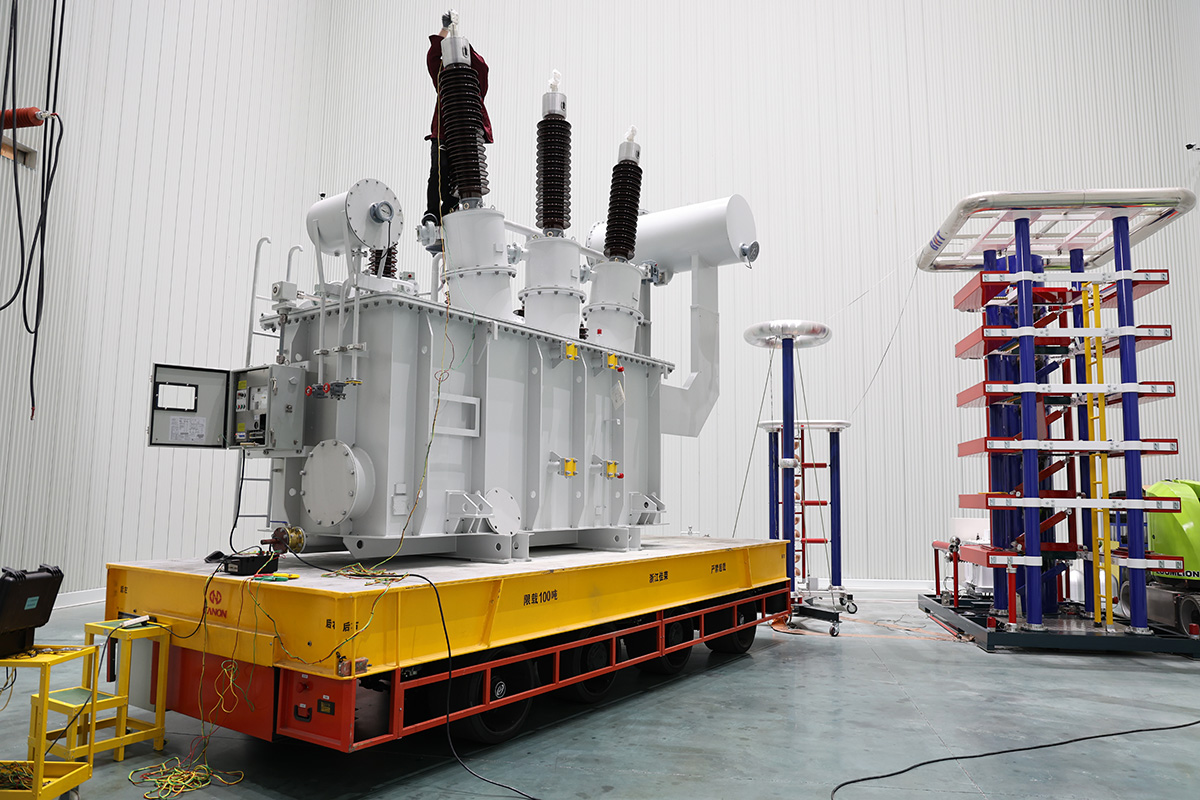
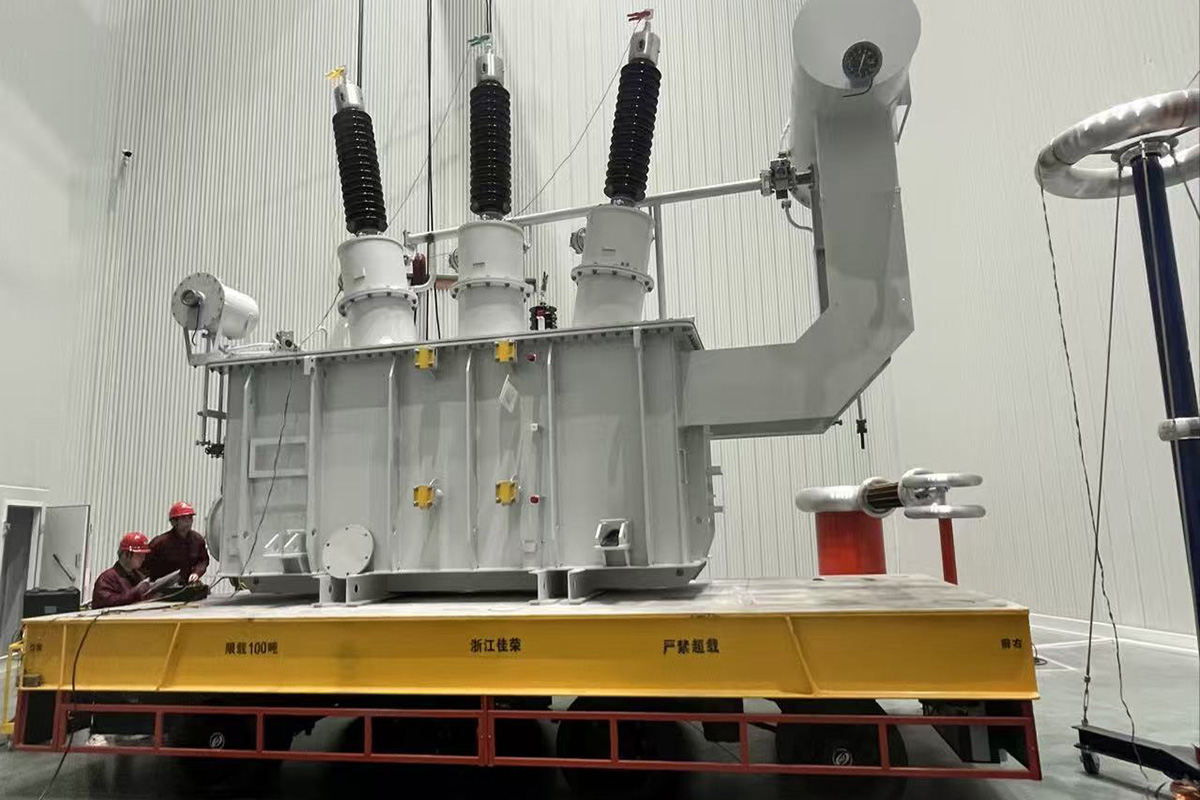
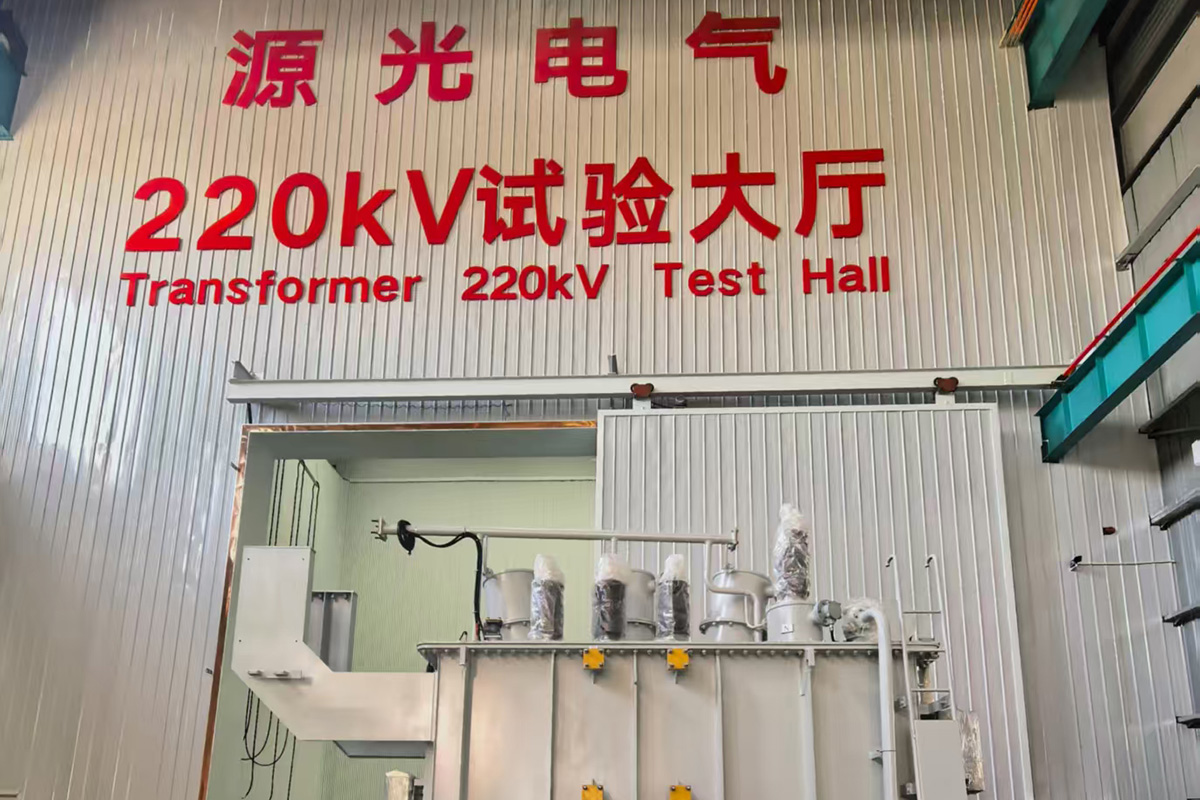
Routine- und Typprüfungen – elektrische und mechanische Prüfungen, Temperaturanstieg, Impuls, Kurzschluss, Geräuschmessung.
FAT — vollständige FAT-Protokollausführung mit optionalem Kundenzeugen.
Qualität und Rückverfolgbarkeit
Materialrückverfolgbarkeit: Stahlchargennummern, Kupferspulenzertifikate, Lack-/Harzchargen.
Prozessaufzeichnungen: Wickelspannungsprotokolle, VPI-Zyklusprotokolle, Ofenprotokolle, Montagedrehmomentprotokolle.
Kalibrierung: Die Instrumente sind auf nationale Standards rückführbar kalibriert; Kalibrierungszertifikate sind im FAT-Paket enthalten.
FAT (Werksabnahmetest) – Umfang und Ergebnisse
Routineprüfungen (pro Einheit):
Verhältnis und Polarität – innerhalb der vorgegebenen Toleranz.
Wicklungswiderstand (Gleichstrom) – innerhalb der Auslegungstoleranz.
Leerlaufverluste und -strom – gemessen bei Nennspannung.
Lastverlust und Impedanz – gemessen bei Nennstrom.
Isolationswiderstand – Megger-Test nach IEC.
Durchschlagsfestigkeit von Öl — gemäß IEC 60296 (für Öleinheiten).
Visuelle und mechanische Prüfung – Lackierung, Schrauben, Dichtungen.
Typprüfungen (pro Designfamilie):
Temperaturanstieg (Hotspot und Oberflächenöl)
Blitzstoßfestigkeit
Kurzschlussfestigkeit (3 s und Spitze)
Geräuschmessung (IEC 60076-10)
Teilentladungsprüfung (optional / falls angegeben)
FAT-Paket-Liefergegenstände:
FAT-Protokoll & Tabelle der Messwerte (CSV/PDF)
Instrumentenkalibrierungszertifikate
Testfotos (hochauflösend) mit Zeitstempel und Zeugenunterschriftseite
Materialzertifikate und Rückverfolgbarkeitslisten
Verpackungs- und Schwerpunktzeichnung für den Transport
FAT-Abnahmekriterien (Beispiele)
Verhältnis und Polarität: innerhalb der Zeichnungstoleranz (z. B. ±0,5 %).
Leerlaufverlust: darf den TDS-Wert (± angegebene Toleranz) nicht überschreiten.
Lastverlust und Impedanz: Die Messwerte müssen innerhalb der TDS/Vertragstoleranz liegen.
Temperaturanstieg: Hotspot und Oberflächenöl innerhalb der Typprüfgrenzen.
(Genaue numerische Toleranzen gemäß Vertrag/TDS – durch Projektwerte ersetzen.)
Installation, Verpackung & Logistik
Betrieb und Wartung (O&M)
Häufig gestellte Fragen
F: Ist SZ-2500/110kV für tropische/küstennahe Umgebungen geeignet?
A: Ja – tropische Epoxidharz-Lackierung, Silicagel-Entlüfter und Korrosionsschutz sind als Standardoptionen erhältlich.
F: Was versteht man unter OLTC-Ausdauer?
A: Mechanische Lebensdauer ≥ 500.000 Schaltzyklen; elektrische Lebensdauer ≥ 100.000 Schaltzyklen bei Nennstrom (≤ 1000 A). Siehe OLTC-Datenblatt.
CTA & Kontaktblock
Angebot anfordern
— Angebotsanfrageformular: Firma / Ansprechpartner / Land / Produkt / Modell / kVA / Spannung / Menge / Zeichnungen hochladen / Entscheidungsdatum.
— Angebotsanfrageformular: Firma / Ansprechpartner / Land / Produkt / Modell / kVA / Spannung / Menge / Zeichnungen hochladen / Entscheidungsdatum.
Technischer Ansprechpartner: Orin Fang
— orin.fang@cnyge.com
— orin.fang@cnyge.com
— WhatsApp: +86-15305704090